

پاستوریزاسیون چیست و چرا یکی از مهمترین فرایندهای صنایع غذایی محسوب میشود؟ پاستوریزاسیون فرایندی کنترلشده برای کاهش میکروارگانیسمهای بیماریزا، افزایش ایمنی و کمک به افزایش ماندگاری مواد غذایی است. از شیر و آبمیوه گرفته تا تخممرغ مایع، نوشیدنیها و برخی محصولات تخمیری، بخش بزرگی از غذاهایی که امروز در مقیاس صنعتی تولید میشوند به نوعی از عملیات پاستوریزاسیون وابستهاند.
اصل فرایند در ظاهر ساده است: ماده غذایی برای مدت مشخصی در معرض دمای مشخص قرار میگیرد و سپس، بسته به محصول، بهسرعت سرد یا وارد مرحله بستهبندی میشود. اما پشت این تعریف ساده، مجموعهای از مفاهیم مهندسی و میکروبیولوژیک مانند مقاومت حرارتی میکروارگانیسمها، pH، فعالیت آبی، ترکیب محصول، D-value، z-value، سرعت انتقال حرارت و نقاط سرد فرایند قرار دارد.
به همین دلیل نمیتوان گفت «دمای پاستوریزاسیون مواد غذایی» همیشه یک عدد مشخص است. شرایط مناسب باید برای هر محصول و پاتوژن هدف تعیین و اعتبارسنجی شود. برای مثال استاندارد ۲۰۲۵ FDA برای شیر، ترکیبهایی مانند ۶۳ درجه سانتیگراد به مدت ۳۰ دقیقه یا ۷۲ درجه سانتیگراد به مدت ۱۵ ثانیه را به رسمیت میشناسد؛ در حالی که FDA برای آبمیوهها بر دستیابی به حداقل کاهش ۵ لگاریتمی پاتوژن هدف تأکید میکند.
پاستوریزاسیون امروز نیز فقط به سیستمهای کلاسیک حرارتی محدود نیست. فناوریهایی مانند گرمایش اهمی، رادیوفرکانس، میدان الکتریکی پالسی و فشار بالا در حال گسترشاند و پژوهشهای ۲۰۲۵ و ۲۰۲۶ به دنبال دستیابی به ایمنی میکروبی با کمترین تغییر در رنگ، طعم و ترکیبات حساس غذایی هستند.
پاستوریزاسیون چیست؟
پاستوریزاسیون یا Pasteurization یک عملیات فرآوری کنترلشده است که هدف اصلی آن کاهش میکروارگانیسمهای بیماریزا به سطح ایمن و، در بسیاری از محصولات، کاهش بخشی از میکروارگانیسمهای عامل فساد و فعالیت برخی آنزیمهاست.
در روش کلاسیک، این هدف با ترکیب مشخصی از دما و زمان به دست میآید.
نکته مهم این است که پاستوریزاسیون به معنای نابودی تمام میکروارگانیسمها نیست.
اسپورهای مقاوم بعضی باکتریها ممکن است از شرایط معمول پاستوریزاسیون جان سالم به در ببرند. به همین دلیل بسیاری از محصولات پاستوریزه مانند شیر همچنان به نگهداری در زنجیره سرد نیاز دارند.
FDA نیز درباره آبمیوه تأکید میکند که پاستوریزاسیون معمولی لزوماً محصولی Shelf-Stable ایجاد نمیکند؛ هدف اصلی آن اعمال حرارت کافی برای کنترل پاتوژنهای مورد نظر بدون اعمال شدت یک فرایند استریلیزاسیون است.
پاستوریزاسیون از کجا آغاز شد؟
نام این فرایند از لوئی پاستور، شیمیدان و میکروبیولوژیست فرانسوی گرفته شده است.
جالب است که پاستوریزاسیون در ابتدا برای شیر ابداع نشد.
در سال ۱۸۶۳ از پاستور خواسته شد علت فساد شرابهای فرانسوی را بررسی کند. او نشان داد که فعالیت میکروارگانیسمها عامل بسیاری از این تغییرات است و حرارتدهی کنترلشده میتواند از فساد محصول جلوگیری کند.
مؤسسه پاستور گزارش میکند که این تحقیقات در دهه ۱۸۶۰ پایه فرایندی را گذاشتند که بعدها Pasteurization نام گرفت و سپس از شراب به محصولاتی مانند آبجو، شیر، آبمیوه و سایر مواد غذایی گسترش پیدا کرد.
هدف اصلی پاستوریزاسیون در صنایع غذایی چیست؟
از دید مهندسی غذا، پاستوریزاسیون باید میان دو هدف تعادل ایجاد کند:
ایمنی میکروبی و حفظ کیفیت محصول.
اگر شدت حرارتی کمتر از مقدار لازم باشد، احتمال بقای پاتوژن وجود دارد. اگر فرایند بیش از حد شدید باشد، ممکن است رنگ، طعم، عطر، بافت یا بعضی ترکیبات حساس به حرارت بیشتر از حد لازم تغییر کنند.
بنابراین طراحی صحیح پاستوریزاسیون را میتوان یافتن «حداقل فرایند حرارتی لازم برای دستیابی به هدف ایمنی تعیینشده» دانست.
همین اصل است که استفاده از دمای بالاتر در زمان کوتاهتر را در بسیاری از صنایع جذاب کرده است.
پاستوریزاسیون چگونه میکروارگانیسمها را غیرفعال میکند؟
حرارت میتواند اجزای حیاتی سلولهای میکروبی را تحت تأثیر قرار دهد.
در جریان پاستوریزاسیون، پروتئینها و آنزیمهای سلولی ممکن است دناتوره شوند، غشاهای سلولی آسیب ببینند و عملکردهای متابولیک ضروری مختل شوند. در نتیجه، توانایی میکروارگانیسم برای زندهماندن یا تکثیر از بین میرود.
با این حال، تمام میکروارگانیسمها مقاومت حرارتی یکسانی ندارند.
گونه میکروبی، سویه، وضعیت فیزیولوژیک سلول و ترکیب خود ماده غذایی همگی میتوانند میزان مقاومت در برابر حرارت را تغییر دهند.
مرور علمی گستردهای درباره مقاومت حرارتی پاتوژنها نشان داده است که حتی D-value یک میکروارگانیسم مشخص میتواند تحت تأثیر عواملی مانند pH، فعالیت آبی، میزان رطوبت، چربی، ماتریس غذایی و شرایط قبلی سلول به شکل قابل توجهی تغییر کند.
D-value در پاستوریزاسیون چیست؟
یکی از بنیادیترین مفاهیم برای دانشجوی صنایع غذایی D-value یا Decimal Reduction Time است.
D-value مدت زمانی است که در یک دمای مشخص لازم است تا جمعیت یک میکروارگانیسم ۹۰ درصد یا یک لگاریتم کاهش پیدا کند.
برای مثال اگر مقدار D یک باکتری در دمای مشخصی ۲ دقیقه باشد، قرار گرفتن آن در همان دما به مدت ۲ دقیقه باعث کاهش جمعیت از ۱۰۰ هزار سلول به حدود ۱۰ هزار سلول میشود.
دو D-value جمعیت را دو لگاریتم، سه D-value سه لگاریتم و به همین ترتیب کاهش میدهد.
اما D-value عدد ثابتی برای یک گونه نیست و باید همراه با دمای مرجع و ماتریس غذایی بیان شود.
z-value چیست؟
با افزایش دما، D-value کاهش پیدا میکند.
z-value میزان افزایش دمایی است که لازم است تا D-value ده برابر تغییر کند.
بنابراین z-value نشان میدهد مقاومت حرارتی میکروارگانیسم تا چه حد نسبت به تغییر دما حساس است.
این مفهوم دلیل علمی مهمی برای استفاده از فرایندهای High Temperature Short Time است: افزایش نسبتاً محدود دما میتواند زمان مورد نیاز برای غیرفعالسازی میکروبی را بهشدت کاهش دهد.
اما دانشجویان باید توجه داشته باشند که D و z اعداد کاملاً جهانی نیستند و شرایط محیط و ماده غذایی بر آنها اثر میگذارد.
کاهش لگاریتمی یا Log Reduction یعنی چه؟
عبارت Log Reduction یکی از رایجترین مفاهیم در اعتبارسنجی فرایندهای غذایی است.
یک کاهش ۱-log به معنای کاهش ۹۰ درصدی جمعیت، ۲-log معادل ۹۹ درصد و ۵-log به معنای کاهش صد هزار برابری جمعیت هدف است.
برای مثال مقررات Juice HACCP آمریکا الزام میکند فرایند کنترل میکروبی آبمیوه بتواند حداقل ۵-log کاهش پاتوژن مربوطه ایجاد کند.
یعنی اگر ۱۰۰ هزار سلول از پاتوژن هدف وجود داشته باشد، یک فرایند ۵-log از نظر ریاضی جمعیت را صد هزار برابر کاهش میدهد.
مهمتر اینکه این کاهش باید برای پاتوژن هدف یا Pertinent Microorganism اثبات شود، نه فقط شمارش کلی میکروبی محصول.
انواع روشهای پاستوریزاسیون حرارتی
سه اصطلاح مهم در پاستوریزاسیون کلاسیک عبارتاند از LTLT، HTST و HHST.
| روش | مفهوم | نمونه شرایط در شیر |
|---|---|---|
| LTLT / Vat | دمای پایینتر، زمان طولانی | 63°C برای 30 دقیقه |
| HTST | دمای بالا، زمان کوتاه | 72°C برای 15 ثانیه |
| HHST | دمای بالاتر، زمان بسیار کوتاه | برای مثال 89°C برای 1 ثانیه |
| Ultra-Pasteurization | حرارت شدیدتر از HTST با هدف ماندگاری بیشتر تحت شرایط تعریفشده | وابسته به استاندارد و فرایند |
| UHT | فرایند بسیار شدید حرارتی همراه با الزامات بستهبندی ویژه برای تولید محصول ماندگار | با پاستوریزاسیون معمول یکسان نیست |
شرایط ۶۳°C/۳۰ دقیقه و ۷۲°C/۱۵ ثانیه همچنان در نسخه ۲۰۲۵ Pasteurized Milk Ordinance آمریکا بهعنوان شرایط استاندارد پایه درج شدهاند.
روش LTLT چیست؟
LTLT مخفف Low Temperature Long Time است و در صنعت لبنیات معمولاً با عنوان Vat Pasteurization یا پاستوریزاسیون مخزنی شناخته میشود.
در استاندارد فعلی FDA برای شیر، نمونه کلاسیک این روش:
۶۳ درجه سانتیگراد به مدت حداقل ۳۰ دقیقه است.
محصول در یک مخزن مناسب گرم میشود، تمام حجم باید شرایط حرارتی لازم را دریافت کند و سپس خنک میشود.
سادگی تجهیزات یکی از مزایای این روش است، اما زمان فرایند طولانیتر از سیستمهای پیوسته HTST است.
به همین دلیل خطوط صنعتی با ظرفیت بالا معمولاً به سمت سیستمهای پیوسته حرکت کردهاند.
روش HTST چیست؟
HTST مخفف High Temperature Short Time است.
در این سیستم دما افزایش پیدا میکند، اما محصول فقط مدت کوتاهی در دمای پاستوریزاسیون باقی میماند.
برای شیر، ترکیب کلاسیک و همچنان معتبر در استاندارد FDA:
۷۲ درجه سانتیگراد به مدت حداقل ۱۵ ثانیه است.
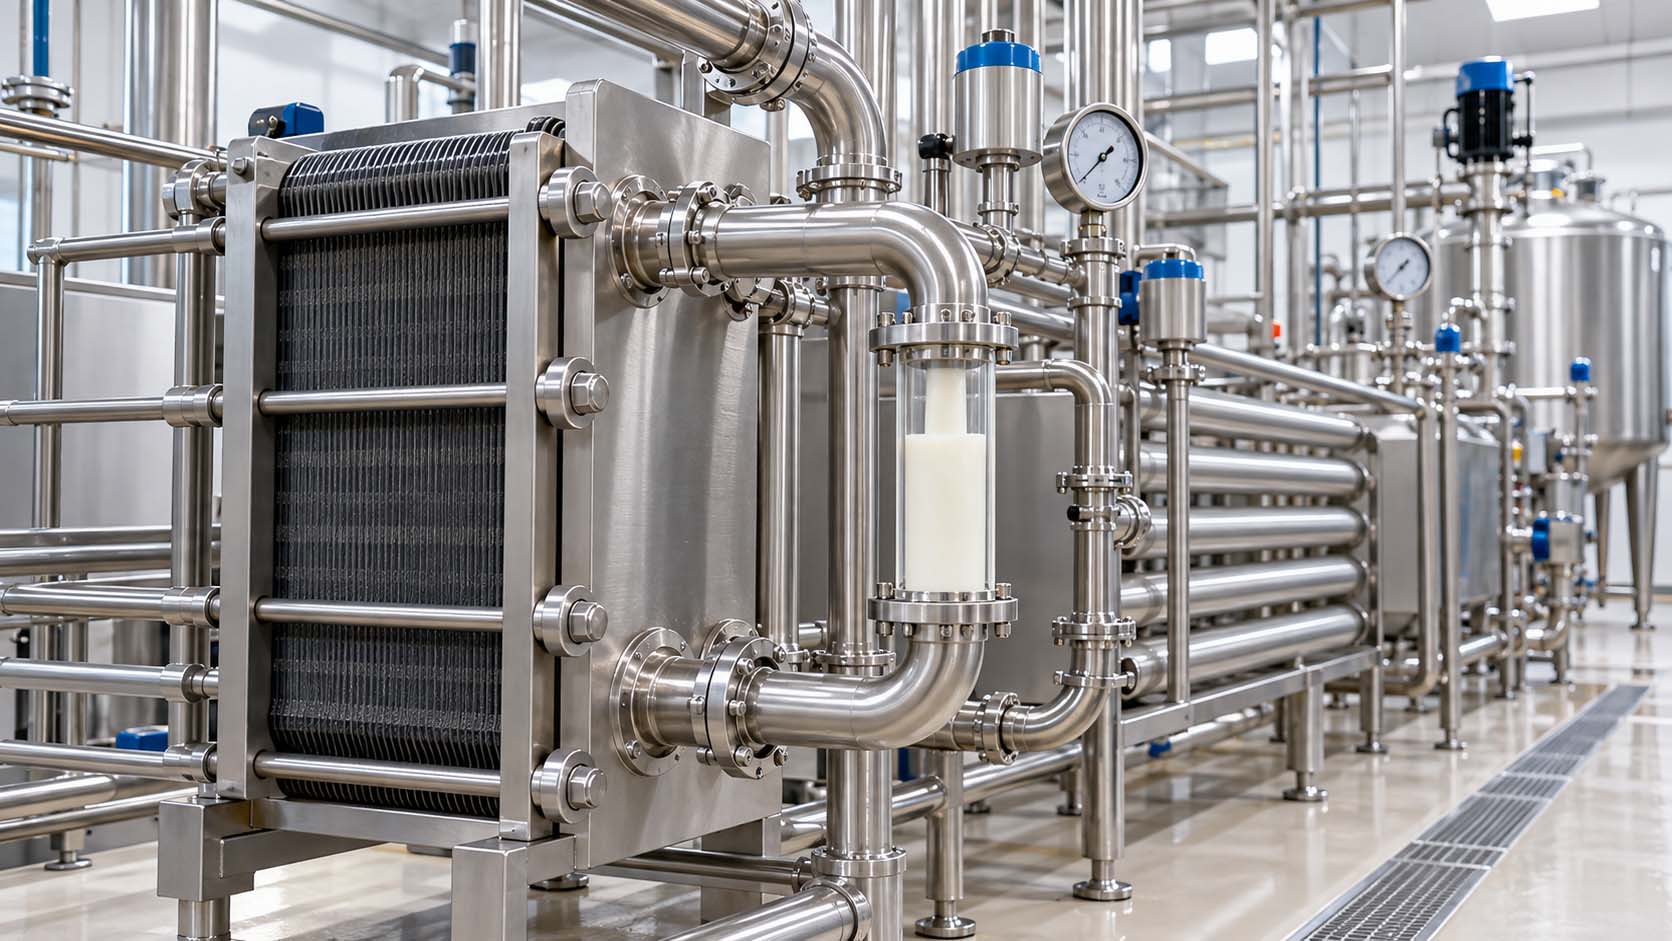
در خطوط صنعتی شیر، محصول معمولاً وارد مبدل حرارتی صفحهای میشود، به سرعت گرم شده، از Holding Tube عبور میکند و پس از تأمین زمان لازم به سرعت سرد میشود.
HTST به علت ظرفیت تولید بالا، کنترل دقیق، بازیابی انرژی و کوتاهبودن زمان حضور در دمای بالا، یکی از رایجترین سیستمهای صنعت لبنیات است.
HHST چیست؟
HHST یا Higher Heat Shorter Time همان اصل دمای بالاتر و زمان کوتاهتر را یک مرحله جلوتر میبرد.
نسخه ۲۰۲۵ PMO آمریکا برای شیر و برخی محصولات لبنی چند رابطه زمانی–دمایی را به رسمیت میشناسد:
| دما | حداقل زمان |
|---|---|
| 72°C | 15 ثانیه |
| 89°C | 1 ثانیه |
| 90°C | 0.5 ثانیه |
| 94°C | 0.1 ثانیه |
| 96°C | 0.05 ثانیه |
| 100°C | 0.01 ثانیه |
این اعداد نشان میدهند چرا در مهندسی حرارتی فقط گفتن «دمای فرایند» کافی نیست؛ زمان و دما یک زوج فرایندی هستند.
آیا شرایط پاستوریزاسیون برای تمام محصولات لبنی یکسان است؟
خیر.
ترکیب یک محصول میتواند روی مقاومت حرارتی میکروارگانیسمها و انتقال حرارت تأثیر بگذارد.
در PMO سال ۲۰۲۵ مشخص شده است اگر محصول لبنی حداقل ۱۰ درصد چربی، حداقل ۱۸ درصد مواد جامد کل یا شیرینکننده افزوده داشته باشد، دمای مشخصشده در شرایط مربوط باید ۳ درجه سانتیگراد افزایش پیدا کند.
این موضوع یک اصل مهم مهندسی غذا را نشان میدهد:
نمیتوان برنامه پاستوریزاسیون یک محصول را بدون توجه به فرمولاسیون آن به محصول دیگری منتقل کرد.
چرا چربی و قند میتوانند شرایط پاستوریزاسیون را تغییر دهند؟
بعضی اجزای ماده غذایی میتوانند از سلولهای میکروبی در برابر حرارت محافظت کنند یا انتقال حرارت و رفتار آب در سیستم را تغییر دهند.
افزایش چربی، قند، پروتئین، مواد جامد یا کاهش فعالیت آبی ممکن است مقاومت حرارتی بعضی میکروارگانیسمها را افزایش دهد.
به همین دلیل D-value اندازهگیریشده در یک محیط آزمایشگاهی ساده الزاماً با همان مقدار در یک بستنی، سس، نوشیدنی پروتئینی یا محصول پرچرب برابر نیست.
این یکی از دلایلی است که فرایندهای صنعتی باید روی محصول واقعی اعتبارسنجی شوند.
پاستوریزاسیون شیر چگونه انجام میشود؟
در یک خط HTST مدرن، شیر ابتدا وارد بخش Regeneration مبدل حرارتی میشود و از انرژی شیر گرم خروجی برای پیشگرمکردن شیر سرد ورودی استفاده میشود.
سپس محصول در بخش Heating به دمای موردنظر میرسد و وارد Holding Tube میشود.
طول لوله نگهداری و سرعت جریان باید به گونهای طراحی شوند که حتی سریعترین بخش جریان نیز حداقل زمان قانونی را دریافت کند.
پس از آن دمای شیر کنترل میشود. در سیستمهای ایمن، اگر محصول به حداقل دمای موردنظر نرسیده باشد، Flow Diversion Valve اجازه ورود آن به بخش محصول پاستوریزه را نمیدهد.
در نهایت محصول با بازیابی حرارت و سپس سرمایش نهایی به دمای مناسب نگهداری میرسد.
FDA در الزامات بازرسی HTST بر کنترل دما، نرخ جریان، Holding Tube، تجهیزات ثبت دما و جلوگیری از ارتباط متقاطع میان شیر خام و پاستوریزه تأکید میکند.
چرا محصول بعد از پاستوریزاسیون سریع سرد میشود؟
خنککردن سریع دو هدف مهم دارد.
اول اینکه از ادامه اثر حرارتی و تغییر غیرضروری کیفیت محصول جلوگیری میکند.
دوم اینکه رشد میکروارگانیسمهایی را که ممکن است پس از فرایند باقی مانده باشند یا در صورت آلودگی ثانویه وارد محصول شوند، محدود میکند.
بنابراین پاستوریزاسیون شیر بدون کنترل مناسب زنجیره سرد کامل نیست.
محصول پاستوریزه از نظر میکروبی استریل نیست و بستهبندی، نگهداری سرد و جلوگیری از آلودگی مجدد به اندازه خود عملیات حرارتی اهمیت دارند.
پاستوریزاسیون آبمیوه چگونه انجام میشود؟
آبمیوه شرایط کاملاً متفاوتی با شیر دارد.
pH پایین بسیاری از آبمیوهها رشد تعداد زیادی از باکتریها را محدود میکند، اما برخی پاتوژنها میتوانند در محیط اسیدی زنده بمانند.
FDA به همین دلیل برای محصولات مشمول Juice HACCP بهجای تعیین یک زمان و دمای واحد، معیار حداقل ۵-log کاهش پاتوژن هدف را تعیین کرده است.
برای نمونه، پژوهشهایی که FDA در راهنمای خود به آنها استناد میکند نشان دادهاند تیمار ۷۱.۱ درجه سانتیگراد برای ۳ ثانیه در آب سیب، پرتقال و انگور سفید با pH تنظیمشده ۳.۹ قادر به دستیابی به کاهش ۵-log برای E. coli O157، Salmonella و Listeria monocytogenes بوده است.
اما FDA صراحتاً تأکید میکند که شرایط دقیق باید برای نوع آبمیوه و فرایند مشخص اعتبارسنجی شوند؛ بنابراین این عدد یک دستور عمومی برای تمام آبمیوهها نیست.
Hot Fill با پاستوریزاسیون چه ارتباطی دارد؟
در برخی نوشیدنیهای اسیدی، محصول پس از عملیات حرارتی در حالی که هنوز داغ است وارد بستهبندی میشود.
حرارت محصول علاوه بر خود نوشیدنی میتواند سطح داخلی ظرف و درپوش را نیز تحت تأثیر قرار دهد.
FDA بهعنوان یک نمونه صنعتی برای برخی آبمیوههای Shelf-Stable به فرایندی مانند حدود ۹۰°C برای ۲ ثانیه، پرکردن در حدود ۸۵°C و نگهداری کوتاه پس از پرشدن اشاره میکند.
اما این مثال نیز نباید بهعنوان فرمول استاندارد برای هر نوشیدنی استفاده شود؛ شرایط Hot Fill به pH، اندازه بسته، جنس ظرف، محصول و پاتوژن هدف وابسته است.
پاستوریزاسیون تخممرغ مایع
تخممرغ مایع یکی دیگر از کاربردهای مهم پاستوریزاسیون است.
هدف اصلی در این گروه، کنترل Salmonella است.
اما تخممرغ از نظر مهندسی محصول حساسی است؛ زیرا پروتئینهای آن در صورت اعمال حرارت بیش از حد دناتوره و منعقد میشوند.
در نتیجه مهندس فرایند باید شرایطی انتخاب کند که کاهش میکروبی لازم حاصل شود بدون اینکه محصول عملاً پخته شود.
USDA تأکید میکند محصولات تخممرغی تجاری باید تحت یک Lethality Treatment معتبر قرار گیرند و پاستوریزاسیون باید کاهش لازم Salmonella و سایر عوامل هدف را بدون از بین بردن ویژگی کاربردی محصول ایجاد کند.
پاستوریزاسیون در صنعت آبجو
در صنایع نوشیدنی، بهخصوص آبجو، مفهوم Pasteurization Unit یا PU کاربرد زیادی دارد.
برای آبجو:
یک PU معادل قرار گرفتن محصول به مدت یک دقیقه در ۶۰ درجه سانتیگراد است.
فرایندهای صنعتی میتوانند بهصورت Flash Pasteurization پیش از بستهبندی یا Tunnel Pasteurization پس از پرشدن بطری یا قوطی انجام شوند.
در منابع مهندسی آبجو، حدود ۱۵ PU یک مقدار تاریخی رایج است، هرچند مقدار موردنیاز واقعی با نوع محصول، درصد الکل، pH، ترکیبات ضدمیکروبی و میکروارگانیسم هدف تغییر میکند.
Tunnel Pasteurization چگونه کار میکند؟
در پاستوریزاتور تونلی، بطری یا قوطی پرشده از چند منطقه دمایی عبور میکند.
دمای بسته بهتدریج افزایش مییابد، برای مدت مشخصی در محدوده هدف باقی میماند و سپس بهآرامی کاهش پیدا میکند.
هدف از گرمایش و سرمایش تدریجی، کنترل بهتر فرایند و همچنین کاهش شوک حرارتی به بسته است.
یکی از چالشهای مهم این سیستم، توزیع دماست. سرعت نوار، ابعاد ظرف، دمای آب اسپریشده و دمای واقعی مرکز محصول همگی بر PU نهایی تأثیر دارند.
پاستوریزاسیون در شراب
تاریخ پاستوریزاسیون از شراب آغاز شد، اما امروزه استفاده حرارتی در این صنعت نسبت به گذشته محدودتر است زیرا حرارت میتواند روی ویژگیهای حسی برخی شرابها اثر بگذارد.
سازمان بینالمللی تاک و شراب OIV همچنان Pasteurisation را بهعنوان یک روش مجاز معرفی میکند.
این فرایند میتواند به شکل عبور شراب از مبدل حرارتی و سپس سرمایش سریع، پرکردن داغ یا پاستوریزاسیون داخل بطری انجام شود؛ به شرط آنکه تیمار باعث تغییر نامطلوب در ظاهر، رنگ، بو یا طعم نشود.
پاستوریزاسیون و استریلیزاسیون چه تفاوتی دارند؟
این دو اصطلاح نباید به جای یکدیگر استفاده شوند.
پاستوریزاسیون برای کاهش پاتوژنهای رویشی و بخشی از میکروارگانیسمهای فساد طراحی میشود.
اما استریلیزاسیون تجاری فرایند شدیدتری است و برای کنترل میکروارگانیسمهایی طراحی میشود که قادرند در شرایط نگهداری محصول رشد کنند؛ در محصولات کماسید موضوع اسپورهای مقاوم نیز بسیار مهم است.
به همین دلیل شیر پاستوریزه معمولاً به یخچال نیاز دارد، در حالی که یک محصول استریل یا UHT با بستهبندی آسپتیک مناسب میتواند پیش از بازشدن برای مدت طولانی در دمای محیط نگهداری شود.
آیا UHT همان پاستوریزاسیون است؟
از نظر علمی و صنعتی بهتر است UHT را با پاستوریزاسیون معمول HTST یکی ندانیم.
در Ultra-High Temperature Processing محصول برای مدت بسیار کوتاهی در معرض دمای بسیار بالاتر قرار میگیرد و سپس در شرایط آسپتیک بستهبندی میشود.
هدف UHT ایجاد محصولی با ماندگاری بسیار طولانیتر و کنترل شدیدتر میکروبی نسبت به شیر پاستوریزه معمولی است.
در مقابل، HTST با هدف ایجاد ایمنی و افزایش ماندگاری همراه با نگهداری سرد طراحی شده است.
آیا پاستوریزاسیون تمام آنزیمها را غیرفعال میکند؟
نه لزوماً.
حساسیت حرارتی آنزیمها با یکدیگر متفاوت است.
در بعضی محصولات، غیرفعالسازی آنزیم مشخص بخشی از هدف طراحی فرایند است؛ اما ممکن است بعضی آنزیمهای مقاومتر تحت شرایط پاستوریزاسیون معمول کاملاً غیرفعال نشوند.
به همین دلیل انتخاب زمان و دما باید علاوه بر ایمنی میکروبی، با پایداری کیفی محصول نیز هماهنگ شود.
تست فسفاتاز و کنترل پاستوریزاسیون شیر
در صنعت لبنیات، Alkaline Phosphatase سالها بهعنوان شاخصی برای ارزیابی کفایت عملیات پاستوریزاسیون شیر استفاده شده است.
این آنزیم در شیر خام وجود دارد و حساسیت حرارتی آن باعث شده کاهش فعالیت آن بتواند اطلاعاتی درباره مناسب بودن تیمار حرارتی ارائه کند.
البته نتیجه آزمون باید در چارچوب سیستم کنترل کیفیت تفسیر شود و FDA نیز اشاره میکند که برخی عوامل میتوانند در تفسیر آزمون فسفاتاز اختلال ایجاد کنند.
چه عواملی شرایط پاستوریزاسیون را تعیین میکنند؟
انتخاب زمان و دمای مناسب به یک متغیر محدود نیست.
| عامل | تأثیر بر طراحی فرایند |
|---|---|
| نوع میکروارگانیسم | مقاومت حرارتی پاتوژنها متفاوت است |
| سویه میکروبی | حتی سویههای یک گونه میتوانند رفتار متفاوت داشته باشند |
| pH محصول | محیط اسیدی معمولاً رفتار حرارتی میکروبها را تغییر میدهد |
| فعالیت آبی | کاهش aw ممکن است مقاومت حرارتی را افزایش دهد |
| چربی | در بعضی محصولات اثر محافظتی ایجاد میکند |
| قند و مواد جامد | میتوانند مقاومت حرارتی و خواص انتقال حرارت را تغییر دهند |
| ویسکوزیته | روی سرعت انتقال حرارت اثر دارد |
| اندازه ذرات | در محصولات ذرهدار تعیین نقطه سرد را دشوار میکند |
| دمای اولیه | بر زمان لازم برای رسیدن به شرایط فرایند اثر دارد |
| نوع بستهبندی | در پاستوریزاسیون پس از بستهبندی بسیار مهم است |
| سرعت جریان | در HTST زمان ماند را تعیین میکند |
| آلودگی اولیه | روی سطح نهایی ریسک و عملکرد فرایند اثر دارد |
مرورهای مقاومت حرارتی تأکید میکنند که به همین علت استفاده مستقیم از D-value منتشرشده در مقالهای دیگر بدون اعتبارسنجی روی محصول واقعی میتواند گمراهکننده باشد.
مبدل حرارتی صفحهای در پاستوریزاسیون
Plate Heat Exchanger یکی از متداولترین تجهیزات در پاستوریزاسیون شیر و نوشیدنیهای کمویسکوز است.
صفحات فلزی نازک، جریان محصول و سیال گرم یا سرد را از یکدیگر جدا میکنند و سطح انتقال حرارت بزرگی ایجاد میشود.
مزیت مهم این سیستم امکان Regeneration است.
در این بخش، محصول گرم خروجی بخشی از انرژی خود را به محصول سرد ورودی منتقل میکند. در نتیجه مصرف انرژی برای گرمکردن و سردکردن کاهش پیدا میکند.
این ویژگی یکی از عوامل مهم بهرهوری بالای خطوط HTST صنعتی است.
مبدل حرارتی لولهای چه زمانی استفاده میشود؟
برای محصولات ویسکوزتر یا دارای ذرات، مبدلهای لولهای میتوانند مناسبتر باشند.
در Tubular Heat Exchanger محصول از داخل لوله عبور میکند و سیال حرارتی در اطراف آن جریان دارد.
سسها، پورهها، بعضی نوشیدنیهای غلیظ و مواد غذایی حاوی ذرات ممکن است به طراحیهایی نیاز داشته باشند که احتمال گرفتگی آنها کمتر از Plate Heat Exchanger باشد.
نقطه سرد در پاستوریزاسیون چیست؟
برای ایمنبودن فرایند کافی نیست میانگین دمای محصول مناسب باشد.
باید مطمئن شویم سردترین بخش محصول نیز تیمار حرارتی لازم را دریافت کرده است.
این موضوع در محصولات داخل بسته، مواد ویسکوز و غذاهای حاوی ذرات اهمیت بیشتری پیدا میکند.
اگر بخشی از محصول به دمای لازم نرسد، حتی اگر میانگین دمای کل سیستم بالا باشد، ممکن است پاتوژن در همان ناحیه زنده بماند.
به همین دلیل مطالعات انتقال حرارت، Residence Time Distribution و آزمونهای Challenge Test برای طراحی خطوط صنعتی اهمیت دارند.
پاستوریزاسیون چه اثری بر ارزش غذایی دارد؟
پاسخ به شدت فرایند و نوع ماده مغذی بستگی دارد.
مواد معدنی و بسیاری از ترکیبات اصلی غذا نسبت به شرایط معمول پاستوریزاسیون پایدارند، در حالی که برخی ویتامینهای حساس به حرارت میتوانند در درجات مختلف تحت تأثیر قرار بگیرند.
در شیر، یک مرور جامع منتشرشده در سال ۲۰۲۴ نشان میدهد شدت عملیات حرارتی عامل تعیینکننده مهمی در تغییر پروتئینها، ویتامینها و ترکیبات طعمی است و فرایندهای ملایمتر مانند پاستوریزاسیون نسبت به تیمارهای شدیدتر تغییرات محدودتری ایجاد میکنند.
این اصل دلیل دیگری برای گرایش صنعت به ترکیب دمای نسبتاً بالا و زمان کوتاه است.
آیا پاستوریزاسیون پروتئینها را از بین میبرد؟
خیر.
پروتئینها در اثر حرارت ممکن است درجاتی از دناتوراسیون ساختاری را تجربه کنند، اما این موضوع با «از بین رفتن پروتئین» یکسان نیست.
در شیر، شدت دناتوراسیون پروتئینهای آبپنیر با شدت عملیات حرارتی افزایش پیدا میکند، در حالی که پاستوریزاسیون استاندارد نسبت به UHT یا استریلیزاسیون اثر بسیار خفیفتری دارد.
چرا بیشپاستوریزهکردن مطلوب نیست؟
Over-processing یا اعمال فرایندی شدیدتر از مقدار موردنیاز میتواند هزینههای نامطلوبی داشته باشد.
افزایش مصرف انرژی، تغییر طعم، ایجاد طعم پختگی، تغییر رنگ، کاهش بعضی ترکیبات حساس و تغییر ویژگی عملکردی پروتئینها از پیامدهای بالقوه عملیات حرارتی بیش از حد هستند.
هدف مهندسی حرارتی بنابراین «بیشترین حرارت ممکن» نیست.
هدف کمترین شدت فرایند معتبر برای رسیدن به سطح ایمنی و ماندگاری موردنظر است.
آلودگی مجدد بعد از پاستوریزاسیون
یکی از مهمترین نقاط ضعف بالقوه یک خط تولید، Post-Pasteurization Contamination است.
اگر محصول پس از عملیات حرارتی با سطح، هوا، تجهیزات یا بستهبندی آلوده تماس پیدا کند، مزیت پاستوریزاسیون میتواند از بین برود.
به همین دلیل جداسازی ناحیه خام و پاستوریزه، طراحی بهداشتی تجهیزات، CIP، کنترل محیط، کیفیت بستهبندی و بهداشت پرکن اهمیت زیادی دارند.
FDA نیز در راهنماهای صنعت لبنیات بر ممنوعیت اتصال مستقیم بین مسیر شیر خام و شیر پاستوریزه و حفاظت محصول پس از فرایند تأکید میکند.
پاستوریزاسیون و HACCP
در بسیاری از خطوط تولید، پاستوریزاسیون یک Critical Control Point یا CCP محسوب میشود.
در چنین حالتی باید پارامترهای بحرانی مانند دما، زمان یا سرعت جریان مشخص باشند.
سیستم باید دارای روش پایش باشد و در صورت خروج از حدود بحرانی، محصول نامنطبق شناسایی و از جریان عادی تولید خارج شود.
در صنعت آبمیوه، FDA نمونه روشنی از این تفکر را ارائه میدهد و الزام کاهش ۵-log باید توسط فرایند معتبر و پایششده تأمین شود.
اعتبارسنجی پاستوریزاسیون یعنی چه؟
Validation پاسخ میدهد:
آیا این فرایند واقعاً قادر است سطح کاهش میکروبی موردنظر را ایجاد کند؟
برای پاسخ، اطلاعات مقاومت حرارتی، مطالعات علمی، آزمون Challenge، مدلهای انتقال حرارت، شرایط واقعی تجهیزات و بدترین سناریوهای منطقی بررسی میشوند.
Verification سؤال متفاوتی دارد:
آیا سیستم در تولید روزانه همان فرایند اعتبارسنجیشده را درست اجرا میکند؟
تفکیک این دو مفهوم برای دانشجوی صنایع غذایی و طراحی HACCP بسیار مهم است.
پاستوریزاسیون غیرحرارتی چیست؟
در سالهای اخیر اصطلاح «Cold Pasteurization» یا پاستوریزاسیون غیرحرارتی برای مجموعهای از فناوریها رایج شده است.
High-Pressure Processing یا HPP، Pulsed Electric Field یا PEF، UV-C، Cold Plasma و برخی روشهای دیگر میتوانند بدون استفاده از الگوی کلاسیک گرمایش طولانی، میکروارگانیسمها را کاهش دهند.
با این حال، از نظر قانونی اصطلاح Pasteurized در همه کشورها و برای همه محصولات الزاماً قابل استفاده برای این فناوریها نیست.
برای مثال FDA در مقررات آبمیوه میان هدف ۵-log reduction و واژه Pasteurized تفاوت قائل میشود و صراحتاً Pasteurization را یک عملیات حرارتی برای نابودی پاتوژنها تعریف میکند.
HPP؛ پاستوریزاسیون با فشار بالا
High-Pressure Processing از فشار هیدرواستاتیک بسیار بالا برای آسیبزدن به ساختار سلولی میکروارگانیسمها استفاده میکند.
در این فناوری فشار تقریباً به شکل یکنواخت به تمام محصول منتقل میشود و افزایش دما نسبت به عملیات حرارتی کلاسیک محدودتر است.
مرورهای ۲۰۲۵ و ۲۰۲۶ نشان میدهند HPP در آبمیوه، غذاهای آماده، محصولات دریایی، سسها و برخی محصولات لبنی به مرحله صنعتی رسیده یا در حال توسعه است.
با این حال HPP نیز محدودیت دارد؛ از جمله هزینه تجهیزات، رفتار متفاوت اسپورها و محدودیت بعضی مواد غذایی کمآب یا دارای فضای هوایی.
H2: Pulsed Electric Field یا PEF
در PEF محصول بین الکترودها قرار میگیرد و پالسهای کوتاه ولتاژ بالا اعمال میشوند.
میدان الکتریکی باعث Electroporation یا افزایش نفوذپذیری غشای سلولی میشود و میتواند سلول میکروبی را غیرفعال کند.
این فناوری بهویژه برای مواد غذایی مایع مانند آبمیوه، نوشیدنیها و برخی محصولات لبنی مورد توجه است.
مطالعات جدید بر امکان دستیابی به کنترل میکروبی با تغییرات حرارتی کمتر و حفظ بهتر برخی ویژگیهای حسی تمرکز دارند.
پاستوریزاسیون با گرمایش اهمی
Ohmic Heating برخلاف HPP یا PEF لزوماً یک فرایند غیرحرارتی نیست.
در این فناوری جریان الکتریکی از خود ماده غذایی عبور میکند و مقاومت الکتریکی محصول باعث تولید مستقیم گرما درون آن میشود.
مزیت مهم OH این است که انرژی حرارتی در داخل محصول ایجاد میشود و در شرایط مناسب میتوان به گرمایش سریعتر و یکنواختتر دست یافت.
مرور Food Engineering Reviews نشان میدهد Ohmic Heating در پاستوریزاسیون شیر، آبمیوه، پوره و محصولات ویسکوز مورد مطالعه قرار گرفته و میتواند زمان گرمایش را نسبت به روشهای انتقال حرارت کلاسیک کاهش دهد.
نسل جدید گرمایش اهمی در سال ۲۰۲۶
تحقیقات این حوزه همچنان ادامه دارد.
یک مرور منتشرشده در ژوئیه ۲۰۲۶ درباره High-Frequency Ohmic Heating نشان میدهد استفاده از فرکانس بالاتر میتواند بعضی مشکلات سیستمهای سنتی اهمی، از جمله برهمکنش الکترود و ماده غذایی، خوردگی و Fouling را کاهش دهد.
با این حال استانداردسازی شرایط فرکانس، طراحی الکترود و Scale-up صنعتی همچنان از موضوعات پژوهشی این فناوری است.
پاستوریزاسیون با رادیوفرکانس
Radio Frequency یا RF نوعی گرمایش حجمی است.
در این روش انرژی الکترومغناطیسی درون ماده غذایی به گرما تبدیل میشود و برخلاف حرارتدهی سطحی، امکان تولید سریعتر گرما در حجم محصول وجود دارد.
مرور ۲۰۲۶ Journal of Food Engineering، RF را فناوری امیدوارکنندهای برای پاستوریزاسیون و کنترل آفات معرفی میکند، اما یکنواختی حرارت را همچنان یکی از مهمترین موانع صنعتی آن میداند.
این نکته بسیار مهم است؛ زیرا در پاستوریزاسیون، وجود حتی یک Cold Spot میتواند اعتبار کل فرایند را زیر سؤال ببرد.
آیا فناوریهای جدید جای پاستوریزاسیون حرارتی را میگیرند؟
احتمالاً نه بهصورت کامل.
مرورهای ۲۰۲۵ و ۲۰۲۶ نشان میدهند HPP، PEF، UV، Cold Plasma، RF و فناوریهای ترکیبی در حال توسعه سریع هستند، اما هر کدام محدودیتهای فنی، اقتصادی و قانونی مخصوص خود را دارند.
آینده صنایع غذایی احتمالاً بیشتر به سمت انتخاب فناوری مناسب برای هر ماتریس غذایی و استفاده از Hurdle Technology حرکت میکند، نه جایگزینی یک فناوری واحد برای تمام روشهای حرارتی.
یک مهندس صنایع غذایی چگونه شرایط پاستوریزاسیون را تعیین میکند؟
طراحی فرایند باید از تعریف محصول و خطر شروع شود.
ابتدا باید مشخص شود ماده غذایی چیست، pH و aw آن چقدر است و چه میکروارگانیسمی از نظر ایمنی مهمترین هدف محسوب میشود.
سپس اطلاعات مقاومت حرارتی پاتوژن هدف بررسی میشود و سطح Log Reduction موردنیاز تعریف میشود.
پس از آن شرایط دما–زمان، تجهیزات، نقطه سرد، Residence Time و کیفیت محصول مورد ارزیابی قرار میگیرند.
در نهایت فرایند باید با روش علمی مناسب اعتبارسنجی شود.
این اصل بهخصوص زمانی مهم است که فرمولاسیون تغییر کند؛ مثلاً میزان شکر، چربی، پروتئین یا مواد جامد افزایش یابد.
اشتباه رایج؛ یک دمای پاستوریزاسیون برای همه غذاها
یکی از سادهسازیهای نادرست در برخی منابع این جمله است:
«مواد غذایی در دمای مشخصی پاستوریزه میشوند.»
چنین دمای واحدی وجود ندارد.
حتی در داخل یک گروه غذایی شرایط متفاوت است.
شیر کمچرب، خامه، اگناگ، آب سیب، آب پرتقال، تخممرغ مایع و آبجو ساختار و خطرات یکسانی ندارند.
بنابراین سؤال علمی درست این نیست که:
«دمای پاستوریزاسیون چقدر است؟»
بلکه باید پرسید:
«برای این محصول، این پاتوژن هدف و این سطح کاهش میکروبی، چه رابطه دما–زمانی اعتبارسنجی شده است؟»
سؤالات متداول درباره پاستوریزاسیون
پاستوریزاسیون چیست؟
پاستوریزاسیون فرایندی کنترلشده برای کاهش میکروارگانیسمهای بیماریزا و بخشی از عوامل فساد در ماده غذایی است. در روش کلاسیک این هدف با اعمال ترکیب مشخصی از دما و زمان انجام میشود.
دمای پاستوریزاسیون شیر چند درجه است؟
براساس PMO سال ۲۰۲۵ FDA، یکی از شرایط استاندارد HTST برای شیر حداقل ۷۲ درجه سانتیگراد به مدت ۱۵ ثانیه است. روش مخزنی نیز میتواند ۶۳ درجه سانتیگراد برای ۳۰ دقیقه باشد.
آیا پاستوریزاسیون تمام باکتریها را از بین میبرد؟
خیر. هدف آن استریلیزاسیون کامل نیست. برخی میکروارگانیسمها و بهویژه بعضی اسپورهای مقاوم ممکن است باقی بمانند.
آیا شیر پاستوریزه باید در یخچال باشد؟
شیر پاستوریزه معمولی همچنان به زنجیره سرد نیاز دارد زیرا محصول استریل محسوب نمیشود.
HTST چیست؟
HTST مخفف High Temperature Short Time است و در آن محصول برای مدت کوتاهتری در دمای بالاتر قرار میگیرد. نمونه کلاسیک آن در شیر ۷۲°C برای حداقل ۱۵ ثانیه است.
LTLT چیست؟
LTLT مخفف Low Temperature Long Time است. نمونه متداول آن در شیر، ۶۳°C برای ۳۰ دقیقه است.
پاستوریزاسیون و UHT چه تفاوتی دارند؟
پاستوریزاسیون معمولی برای کاهش پاتوژنها همراه با حفظ زنجیره سرد طراحی میشود، اما UHT شدت حرارتی بسیار بالاتری دارد و در ترکیب با بستهبندی آسپتیک برای تولید محصول با ماندگاری طولانی در دمای محیط استفاده میشود.
پاستوریزاسیون باعث از بین رفتن ارزش غذایی میشود؟
نه به شکل مطلق. میزان تغییر به ماده غذایی و شدت عملیات بستگی دارد. در شرایط استاندارد پاستوریزاسیون، تغییر بسیاری از مواد مغذی محدود است؛ ولی ترکیبات بسیار حساس به حرارت ممکن است تا حدی کاهش پیدا کنند.
جمعبندی:
پاستوریزاسیون در صنایع غذایی یکی از پایهایترین فرایندهای ایمنی غذاست، اما مفهوم آن بسیار فراتر از گرمکردن ساده محصول است.
یک فرایند موفق باید مقدار مشخصی کاهش میکروبی را با کمترین اثر نامطلوب بر کیفیت ایجاد کند. این هدف با انتخاب رابطه مناسب دما و زمان، شناخت پاتوژن هدف، توجه به pH، فعالیت آبی، چربی، مواد جامد و ویسکوزیته و در نهایت اعتبارسنجی فرایند به دست میآید.
در صنعت شیر، شرایط کلاسیکی مانند ۶۳°C برای ۳۰ دقیقه و ۷۲°C برای ۱۵ ثانیه همچنان در استاندارد ۲۰۲۵ FDA معتبر هستند. اما همین شرایط را نمیتوان بدون بررسی به آبمیوه، تخممرغ، سس یا نوشیدنی دیگری تعمیم داد.
از سوی دیگر، فناوری پاستوریزاسیون در حال تحول است. HPP، PEF، گرمایش اهمی، رادیوفرکانس و سایر فناوریهای نوین تلاش میکنند همان هدف اصلی را با حفظ بهتر ویژگیهای حسی و تغذیهای و مصرف انرژی بهینهتر دنبال کنند. پژوهشهای ۲۰۲۵ و ۲۰۲۶ نشان میدهند آینده این حوزه احتمالاً در ترکیب میکروبیولوژی پیشبینیکننده، مهندسی انتقال حرارت، فناوریهای حجمی و فرایندهای هیبریدی خواهد بود.
برای دانشجوی صنایع غذایی، مهمترین نکته این است که پاستوریزاسیون را نه بهعنوان «یک دما»، بلکه بهعنوان یک فرایند علمی اعتبارسنجیشده برای دستیابی به میزان مشخصی از غیرفعالسازی میکروبی در یک ماده غذایی مشخص در نظر بگیرد.
از یک پاکت شیر تا یک بطری آبمیوه، پشت بسیاری از مواد غذایی روزمره مجموعهای از محاسبات میکروبیولوژی، انتقال حرارت و طراحی فرایند قرار دارد. برای شناخت علمیتر فناوریهای تولید و نگهداری مواد غذایی، مجموعه مطالب «علوم و فناوری غذا» در FoodKnow را دنبال کنید.



نظر شما در مورد این مطلب چیه؟